Reikwijdte van de fabricagewerkinstructie
Met titanium beklede stalen composietplaat combineert een corrosie-bestendige titaniumlaag met een structurele koolstofstalen achterkant. Voor schelpen, koppen, nozzles en liners van clad plate geldt een schriftelijke werkinstructie, omdat het titaniumoppervlak zich heel anders gedraagt dan het staal waaraan het is gebonden. De onderstaande reeks omvat het markeren, snijden, voorbereiden van groeven, koudvervormen, fit-up, lassen, installatie van de voering en inspectie van drukapparatuur.
Het doel van de instructie is om twee dingen tegelijk te beschermen: de metallurgische verbinding tussen de lagen en de passieve film op het titaniumoppervlak. Schade aan een van beide manifesteert zich als delaminatie tijdens het vormen of als putcorrosie tijdens gebruik.
Basismateriaal en beklede plaatvereisten
De bekledingsplaat wordt geleverd waarbij de titaniumlaag aan de stalen basis is bevestigd door middel van explosief lassen of walsverbinding. Een typische constructie combineert een titaniumlaag van klasse 1 of klasse 2 met een achterkant van koolstof of laaggelegeerd staal, besteld volgens een beklede plaatspecificatie zoals ASTM B898 voor reactieve en vuurvaste metalen beklede platen of GB/T 8546 voor met titanium beklede staalplaten. De stalen basis wordt ultrasoon onderzocht in overeenstemming met ASTM A578, en de kwaliteit van de verbinding wordt geverifieerd door schuif- en trekproeven die tijdens de bestelling zijn overeengekomen.
Inkomende inspecties hebben betrekking op laagdikte, continuïteit van de verbinding, vlakheid, oppervlaktekrassen en ijzerverontreiniging. De identiteit van de plaat wordt overgedragen door hard te stempelen op de stalen zijde of door zachte markering op de titaniumzijde; de titaniumlaag wordt nooit met een centerpons of boogslag geraakt.
Markeren, snijden en groefvoorbereiding
Leg de schaalontwikkeling op de titaniumlaag en houd de twee referentielijnen, de schaalbasislijn en de groefvoorbereidingslijn, duidelijk gemarkeerd. De diagonale fout op een blanco schaal wordt vóór het snijden op 2 mm of minder gehouden.
Knippen: houd de stalen achterkant tegen het onderste mes zodat de titaniumlaag wordt ondersteund, en gebruik schaarmessen die gereserveerd zijn voor titaniumwerk, zodat ijzer niet in het oppervlak wordt gewreven.
Groeven en frezen: de titaniumlaag wordt bewerkt met een speciale frees. Gereedschap dat koolstofstaal heeft gesneden, wordt niet teruggebracht naar de titaniumkant.
Thermisch snijden: alleen toegestaan voor dikke of onregelmatige vormen. Bescherm het titaniumoppervlak tegen spatten en slijp of bewerk vervolgens de snijrand en groef om de vervuilde laag te verwijderen, terwijl u materiaal overhoudt voor de daaropvolgende afschuining.
Na het snijden en afschuinen worden de schaallengte en groefafmetingen opnieuw gecontroleerd aan de hand van de tekening, en blijft de walsrichting van de beklede plaat consistent met de tekeningnota, zodat de ductiliteit van de titaniumlaag in de juiste richting wordt gebruikt.
Vormen, rollen en passen-Omhoog
Schelpen worden koud gerold. Roloppervlakken worden vóór de eerste passage gereinigd, de titaniumlaag loopt tegen een schone, beschermde rol en de stalen achterkant is naar de andere kant gericht. Als er een opening ontstaat tijdens het monteren-, wordt de schaal gesloten met vijzels in plaats van met een hamer te slaan, en een opening groter dan 0,5 mm wordt gecorrigeerd voordat deze wordt overstag gegaan.
| Item | Vereiste |
|---|---|
| Rol netheid | Rolt vrij van kalk en ijzerstof, beschermkap aan de titaniumzijde |
| Rollend gereedschap | Alleen gereedschap voor boog-vormen; rechte rechte-drukgereedschappen zijn verboden |
| Pas- de kloof aan | Maximaal 0,5 mm, gecorrigeerd door vijzelen en niet door hameren |
| Hechtlasafstand | Ongeveer 50 mm langs de liner- en stripverbindingen |
| Hoofdvorming | Geperst of gesponnen met bijpassende matrijzen; hamervorming van het beklede oppervlak is verboden |
| Uitlijning van secties | Omtrekverbindingen uitgelijnd met de tekening, geen geforceerde sluiting van de schaal |
Lasvolgorde en afschermingsoefening
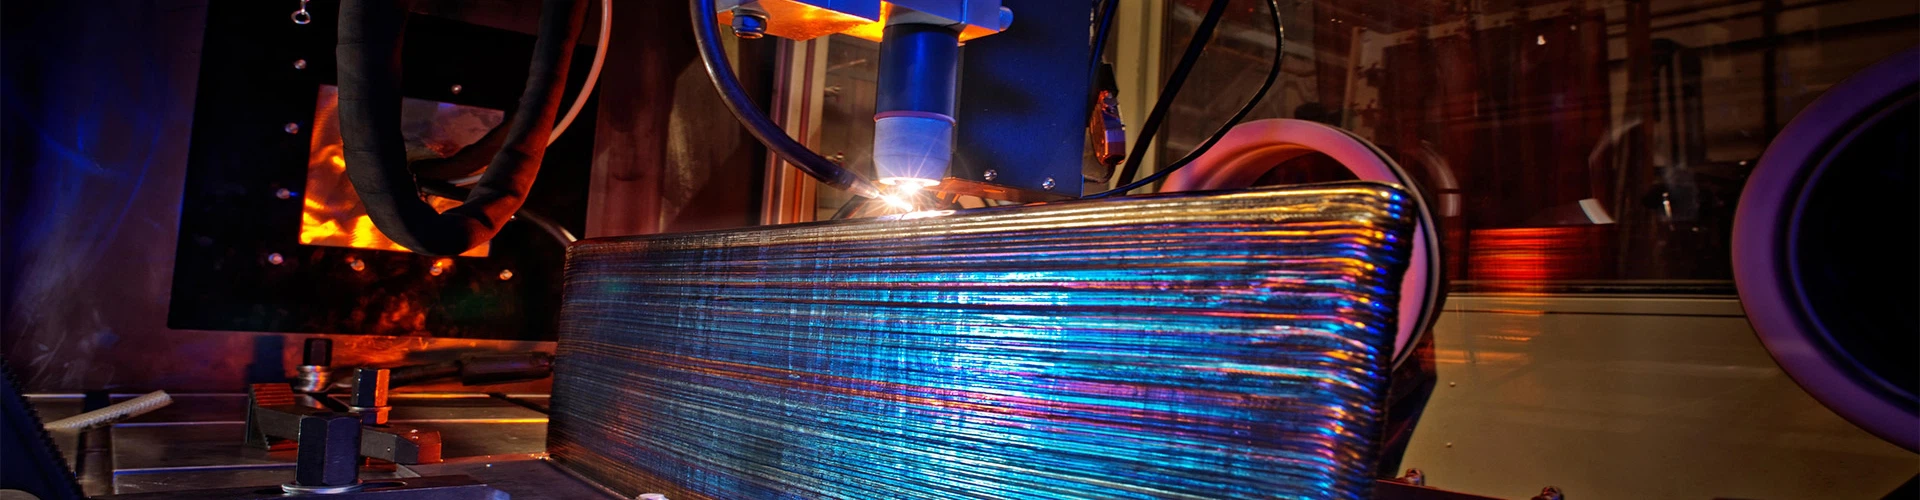
Al het laswerk volgt een gekwalificeerde procedure volgens ASME BPVC Sectie IX, met een schriftelijke lasprocedurespecificatie en gekwalificeerde lassers. De titaniumlaag wordt gelast door gaswolfraambooglassen met zeer-zuiver argon, en een achterschild plus spoeling aan de achterkant beschermen het hete metaal totdat het onder de oxidatiedrempel zakt. De stalen zijde wordt eerst gelast waar het ontwerp dit toelaat, zodat de warmte-inbreng in de titaniumlaag laag blijft.
| Controle | Waarde toegepast in de werkinstructie |
|---|---|
| Lasstroom | Niet meer dan 200 A |
| Reissnelheid | 20-30 cm/min |
| Interpass temperatuur | Onder de 60 graden gemeten op de titaniumlaag |
| Beschermgas | Argon met een zuiverheid van minimaal 99,99%, dauwpunt op of onder -40 graden |
| Voortgang van het lassen | Bergopwaarts of verticaal-omtrek- en koplassen; bergafwaarts verboden |
| Pass structuur | Autogene wortelpassage gevolgd door een filler-coverpass |
Toevoegdraad wordt geselecteerd om minstens zo ductiel te zijn als de titaniumlaag en schoner wat de interstitiële inhoud betreft, bijvoorbeeld klasse 1 toevoegdraad met een ERTi-1-classificatie voor een klasse 2 cladlaag, waarbij de maten en kwaliteiten tijdens de lasprocedure worden vastgelegd. Reinig de verbinding met aceton en een speciale roestvrijstalen borstel, verwijder oxide en vet en voltooi het laswerk binnen 4 uur na het reinigen. Na het afkoelen wordt gekeken naar de laskleur: zilver of licht stro is acceptabel, terwijl blauw, paars of grijs oxide vervuiling betekent, en die zone wordt uitgeslepen en opnieuw gelast.
Contaminatiecontrole, inspectie en documentatie
IJzerverontreiniging is het voornaamste risico bij met titanium beklede apparatuur, omdat ingebed ijzer lokale galvanische cellen creëert en putcorrosie veroorzaakt. Praktische bedieningselementen zijn speciale roestvrijstalen of titaniumborstels, hardmetalen bramen en schone handschoenen, gescheiden van de fabricage van koolstofstaal, geen slijpschijven die worden gedeeld met staal, en geen gegalvaniseerde of geverfde enscenering die in contact komt met het titaniumoppervlak.
Inspectie na het lassen: 100% visueel en laskleuronderzoek, kleurpenetratietesten van titaniumlaaglassen en hydrostatische of lektesten van het eindproduct.
Installatie van voeringen: buizen, mangaten en mondstukken zijn bekleed met gevormde titanium voeringen, gelast met de lekgaten die het ontwerp vereist, en vrij van bramen en scherpe randen aan de vloeistofzijde.
Afdichtingsoppervlakken: pakkingvlakken zijn afgewerkt met de ruwheid van de tekening, beschermd tijdens hantering en worden nooit gebruikt als hijspunten of als aardverbinding voor lassen.
Zilversolderen: beperkt tot het afdichten en lekdicht-verbindingen tussen titanium en staal, waarbij gebruik wordt gemaakt van zilver-vuldraad met een diameter van ongeveer 2,0 mm bij 180-200 A, en uitsluitend uitgevoerd door personeel dat voor dat proces gekwalificeerd is. Het vervangt nooit een sterktelas.
Records: warmte-identiteit van beklede platen en vulmiddelen, groef- en pasmetingen-, lasparameters, interpass-temperatuur, identificatie van de lasser en inspectieresultaten, allemaal bewaard in het gegevensboek van de apparatuur.
Veelgestelde vragen
Vraag: Waarom is ijzerverontreiniging zo'n ernstig probleem bij met titanium beklede apparatuur?
Ingebedde ijzerdeeltjes vormen lokale galvanische cellen en worden putjesinitiatieplaatsen. Verontreiniging komt binnen via gedeelde borstels, hamerkoppen, straalgrit en zelfs voetverkeer van koolstofstaal, dus speciaal gereedschap is de praktische controle.
Vraag: Kan met titanium beklede plaat met een vlam worden gesneden?
Alleen als een mechanische snede niet praktisch is. Vervolgens moet de snijkant van de titaniumlaag machinaal worden bewerkt of teruggeslepen tot gezond metaal, en moet de door de hitte-beïnvloede zone worden verwijderd voordat het lassen begint.
Vraag: Wat is de maximale pas-opening die wordt geaccepteerd vóór het lassen?
Houd de opening op of onder 0,5 mm. Bredere openingen worden gedicht met vijzels, omdat het hameren op het beklede oppervlak zowel de verbinding als de titaniumlaag beschadigt.
Vraag: Hoe worden titaniumverbindingen beschermd tijdens gaswolfraambooglassen?
Een achterschild en tegengas bedekken het zwembad en het hete metaal totdat de temperatuur onder de oxidatiedrempel daalt. De laskleur is de acceptatiegraad: zilver of licht stro gaat voorbij, blauw of grijs wordt verwijderd en opnieuw-gelast.
Vraag: Wanneer is zilversolderen toegestaan?
Alleen voor afdichting en lekdichtheid-van verbindingen van titanium-met-staal, en nooit ter vervanging van een sterktelas. De operator moet over een specifieke soldeerkwalificatie voor het proces beschikken.
Vraag: Welke documenten zijn bij het voltooide schip gevoegd?
Beklede plaat- en vulwarmte-identiteit, lasprocedure- en laskwalificatierecords, controles van groef- en pasvorm-, het lasparameterlogboek, inspectierapporten en materiaaltestcertificaten.