Titanium is 45% lichter dan staal, 60% zwaarder dan aluminium en meer dan drie keer sterker dan beide. Hoewel het veel duurder is dan veel andere metalen, biedt het een hogere corrosieweerstand, lagere levenscycluskosten, een langere levensduur en lagere onderhouds- en onderhoudskosten. Veel voorkomende toepassingen zijn onder meer militaire, ruimtevaart-, maritieme, chemische, energieopwekking, olie- en gaswinning en medische apparatuur.
Titanium is een reactief metaal dat gemakkelijk in wisselwerking staat met zuurstof, gevoelig is voor oxidatieve verontreiniging en moeilijk te lassen is. Een zorgvuldige voorbereiding, consistente techniek en uitgebreide oefening kunnen echter een succesvolle las tot stand brengen.


Lassen van titanium
Netheid is essentieel
Het lassen van titanium gelaste buizen vereist extreem schoon basismetaal, toevoegmetaal en de lasomgeving moet perfect zijn. Lassers die bodylotions zoals handcrèmes, vet van vorm- en rekprocessen, winkelstof, verf, vuil, snijvloeistoffen en smeermiddelen insmeren, kunnen allemaal bijdragen aan broosheid en lasfouten.
Maak het werkgebied schoon, verwijder alle soorten vuil, zorg ervoor dat u een plaats kiest met een lage luchtstroom en probeer de omgeving zo windvrij mogelijk te houden om te voorkomen dat het beschermgas tijdens het lassen wordt verstoord. Verwijder vervolgens de olie van de vulstaaf en het basismetaal: Draag nitrilhandschoenen die speciaal voor dit doel zijn ontworpen om te voorkomen dat handcrème op de handen van de operator of olie die aan andere handen zit, over de te lassen titaniumbuis wrijft. Methyl Ethyl Keton (MEK) wordt vervolgens aangebracht op een schone, pluisvrije doek en het titanium wordt afgeveegd om eventuele resterende oppervlakteverontreinigingen te verwijderen. Plaats nu de vulstaaf in een afgesloten container om verdere besmetting te voorkomen.
Verwijder vóór het lassen de oxidelaag die is gevormd door de reactie tussen titanium en zuurstof op het buisoppervlak. Deze oxidelaag geeft titanium een aanzienlijke corrosieweerstand. Het moet echter vóór het lassen worden verwijderd, omdat het smelt bij temperaturen hoger dan die van titanium en in het gesmolten lasbad kan terechtkomen, waardoor insluitsels ontstaan die de tussenlaag verzwakken.
Een stiftslijper met een hardmetalen ontbraamgereedschap of een hardmetalen vijl speciaal voor titanium zal de oxidelaag van lasverbindingen beter verwijderen. Het wordt aanbevolen om geen fluwelen en schuurmiddelen te gebruiken. Vanwege besmetting. Vergeet niet om een lage maalsnelheid te gebruiken om oververhitting te voorkomen. Na het wegslijpen van de oxidelaag de voeg nogmaals afnemen met een doek bevochtigd met MEK of aceton. Sommige oplosmiddelen hebben een laag vlampunt en het oplosmiddel moet volledig verdampt zijn voordat de boog ontstaat.
De montage is waarschijnlijk belangrijker voor titaniumbuizen dan voor welke andere metalen buis dan ook, omdat het van cruciaal belang is om te voorkomen dat zuurstof de las binnendringt. De verbinding moet vierkant zijn (er mogen geen V-vormige openingen worden gevormd) om de hoeveelheid hitte en lasmetaal die nodig is om de verbinding te vullen te verminderen, wat op zijn beurt de kans op brandwonden en verontreiniging vermindert.
Klem het onderdeel op een positioner of bank om ervoor te zorgen dat de uiteinden zo strak en nauwkeurig mogelijk tegen elkaar worden aangesloten.
De meeste dunwandige titanium buizen en pijpen hoeven niet voorverwarmd te worden. Als u echter van plan bent titanium buizen dikker dan 1/3 inch te lassen, neem dan contact op met de leverancier van uw lasapparatuur, aangezien enige voor- en naverwarming nuttig kunnen zijn.
Belang van beschermgasdekking
Zuiver argongas wordt aanbevolen voor het lassen van titanium vanwege de zuiverheid en het lage watergehalte. Een 75/25 argon/heliummengsel kan alleen worden gebruikt om de stabiliteit te verbeteren en de penetratie te vergroten als dit gespecificeerd is.
De American Welding Society (AWS) raadt aan de zuiverheid van lasgassen te meten om er zeker van te zijn dat ze voldoen aan de normen voor elke toepassing. Beschermgassen moeten ten minste 99,995 procent zuiver zijn, met niet meer dan 20 delen per miljoen (PPM) zuurstof en een dauwpunt boven -76 graden Fahrenheit. Andere toepassingen vereisen een zuivere argonstroom van 99,999%.
Het is belangrijk om de toorts uit te rusten met een staartstuk. Anders neemt het risico op zuurstofverontreiniging toe, en daarmee de kans op breuk. Sommige lassers vervaardigen hun eigen staartschilden, hoewel er veel stijlen te koop zijn. De trailing guard past zich aan de vorm van de buis aan en volgt de GTAW-toorts langs de buis. Het schild biedt extra argonbescherming voor de las na de toorts en de argongasstroom. Het instellen van de toorts- en achterliggende schildgasstroom op 20 kubieke voet per uur (CFH) zorgt voor een betere dekking van het schildgas.
Gebruik altijd schone, niet-poreuze plastic slangen om beschermgas naar de toorts, het achterschild en de spoeleenheid te voeren.
Opties voor vulmetaal
Gebruik vulmetaal bij het lassen van titanium buizen die dikker zijn dan 0,010 inch (zie afbeelding 1). Over het algemeen moet het vulmetaal van dezelfde kwaliteit zijn als het titanium dat wordt gelast; theoretisch gezien zou het identiek moeten zijn. Voor bepaalde toepassingen zijn uitzonderingen toegestaan, bijvoorbeeld wanneer het vulmetaal een lagere vloeigrens heeft dan het basismateriaal om de ductiliteit te verbeteren. Elke variatie moet echter zorgvuldig worden getest en onderzocht om er zeker van te zijn dat deze voldoet aan de procesvereisten en specificaties.
Het kiezen van de juiste vlam en verbruiksartikelen
GTAW biedt een betere controle over de warmte-inbreng en het smeltbad van de lasser dan andere lastechnieken. Een machine met een hoogfrequente boogstart, de mogelijkheid om de stroom op afstand te regelen, een nastroomtimer en een gtaw-omvormer met minimaal 250 ampère zou een uitstekende lastitanium zijn.
Stel de polariteit van de machine altijd in op DC-elektrode negatief (DCEN). DCEN biedt een diepere penetratie dan DC-elektrodepositief (DCEP).
Combineer de omvormer met een lucht- of watergekoelde toorts. Luchtgekoelde snijtoortsen kunnen goede prestaties leveren als uw lastemperatuur lager is dan 150 ampère en de kosten lager zijn dan watergekoelde snijtoortsen. Aan de andere kant zijn watergekoelde toortsen klein, gemakkelijk te bedienen en kunnen ze gedurende langere tijd met hogere stroomsterktes lassen, waarbij de meeste lassen op titanium kort zijn en een uitgangsniveau van minder dan 150 ampère produceren.
Gebruik een 2% wolfraammetaalelektrode die als volgt is geaard in lijn met de lasstroom
Tot 90 ampère: 1/16 inch of minder
90-200 versterkers: 3/32 inch
Meer dan 200 ampère: 1/8 inch
De gaslens verdeelt gelijkmatig beschermgas en creëert een gelijkmatige stroom over het smeltbad.
Maak een boog en begin te werken
Begin met lassen door eerst het uiteinde van de voedingsstaaf af te snijden, zodat er een zuivere, niet-verontreinigde plek zichtbaar is. Start de argongasstroom gedurende een paar seconden en start vervolgens de boog, waarbij u ervoor zorgt dat het lasgebied volledig bedekt is.
Maak gebruik van de hoogfrequente boogstartfunctie van de omvormer. De toortshoek, toortssnelheid en draadvulhoek zijn vergelijkbaar met die voor het lassen van roestvrij staal, wat betere omstandigheden biedt voor het lassen van titanium buizen.
Het is vrij eenvoudig om een smeltbad van titanium te maken, maar het verplaatsen ervan is misschien niet eenvoudig. Het voortduwen van het lasbad met de boog en de vulstaaf levert doorgaans goede resultaten op, maar de vulstaaf moet tijdens het lassen binnen de beschermgasbehuizing worden gehouden. Het is ook belangrijk om de warmte-inbreng tot een minimum te beperken, omdat te veel warmte de las kan breken. Gebruik de dab-techniek met vulmetaal (met een constante bewegingssnelheid).
Na het voltooien van de las moet u 20 tot 25 seconden laten vloeien om de verbinding te beschermen terwijl deze afkoelt tot een drempel onder 800 graden Fahrenheit. Voorkom dat zuurstof reageert met titanium. Voor sommige lassen zijn mogelijk temperaturen onder de 500 graden Fahrenheit nodig.
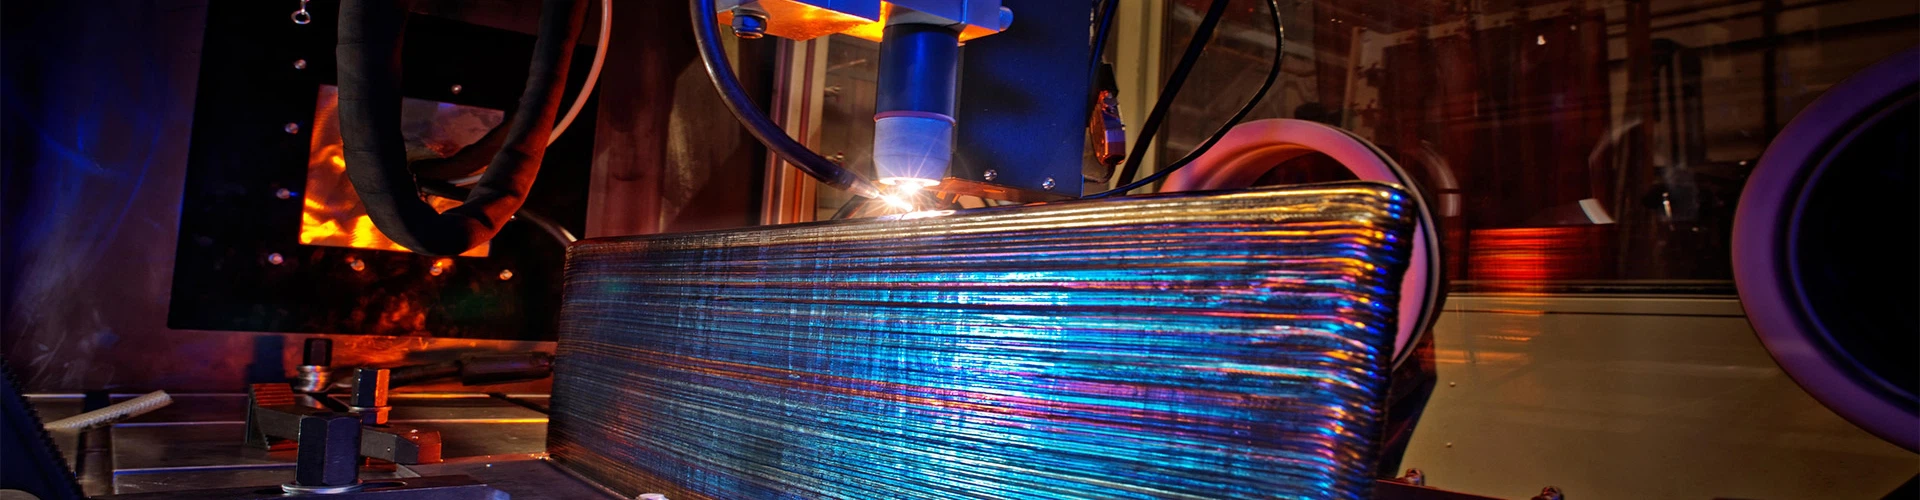
Zodra de las voltooid is, laat titanium zijn ware kleuren zien. De kleur van de lasverbinding geeft de mate aan waarin het beschermgas de las beschermt tegen vervuiling en de dikte van de oxidelaag (zie Figuur 2). De kwaliteit van titaniumlassen kan worden bepaald naast visuele inspectie, kleurpenetratie, hardheidsonderzoek, röntgenstraling, echografie en destructief onderzoek.